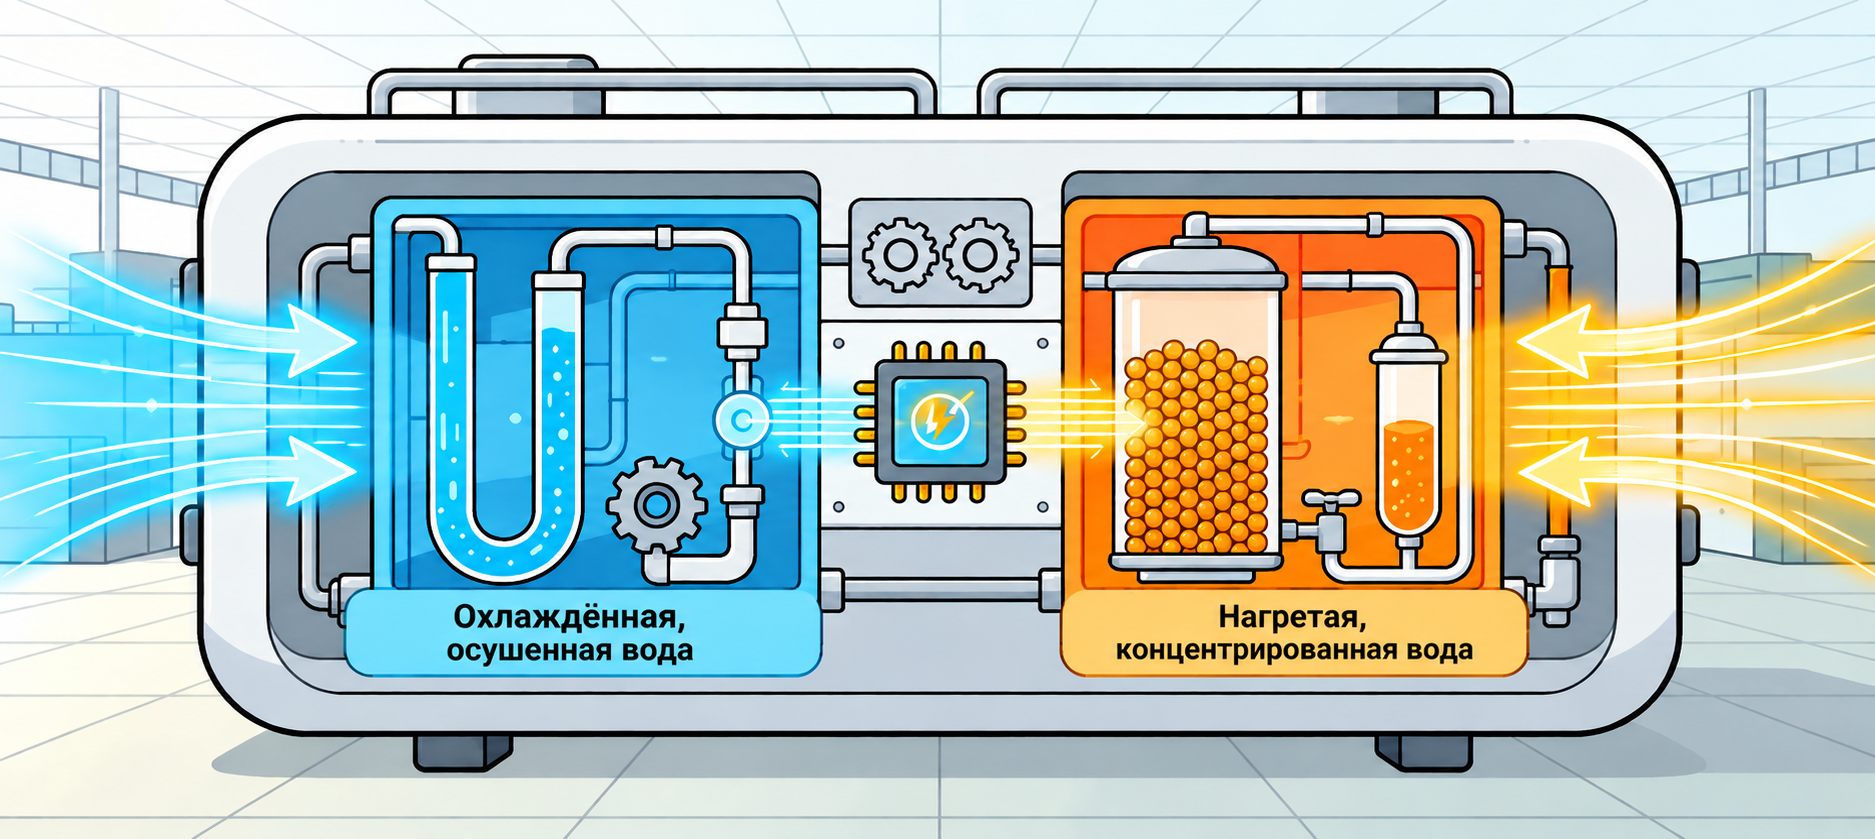
Адсорбционный осушитель предназначен для глубокого удаления водяного пара из сжатого воздуха и применяется там, где обычной рефрижераторной осушки недостаточно. Для промышленных моделей рабочая точка росы под давлением может достигать −40°C и ниже, в зависимости от типа оборудования и проектной конфигурации.
Когда точка росы начинает расти, увеличивается перепад давления, появляется чрезмерный регенерационный сброс или осушитель регулярно уходит в аварию, причиной далеко не всегда является сам адсорбент. Нередко проблема находится перед осушителем или связана с регенерацией, клапанами, расходом и условиями эксплуатации.
Поэтому постоянная замена адсорбента или отдельных клапанов без поиска первопричины может дать только временный эффект.
Сначала проверьте систему, а не разбирайте осушитель
Перед ремонтом полезно проверить несколько основных параметров:
- фактическую температуру воздуха на входе;
- входное давление и текущий расход;
- наличие жидкой воды или чрезмерного масла перед осушителем;
- перепад давления на фильтрах и самом оборудовании;
- работу дренажей;
- последовательность переключения колонн;
- параметры регенерации и фактическую точку росы.
Если один из этих параметров находится вне проектного диапазона, сначала необходимо устранить внешнюю причину.
Именно такой подход позволяет отличить реальную неисправность осушителя от неправильных условий его эксплуатации.

Причина №1: слишком высокая температура входящего воздуха
Температура является одним из ключевых факторов, влияющих на влаговую нагрузку.
Чем горячее сжатый воздух, тем больше водяного пара он может переносить. Если температура на входе превышает расчётную, адсорбент должен удалять больше влаги за тот же цикл.
В результате может наблюдаться постепенное повышение точки росы даже при исправных клапанах и нормальной последовательности переключения.
Для ряда промышленных безнагревных и нагреваемых адсорбционных осушителей номинальная температура воздуха на входе составляет примерно 10–30°C, а максимальная — до 40°C.
Поэтому если летом точка росы заметно ухудшается, необходимо проверить не только сам осушитель, но и доохладитель, вентиляцию компрессорной станции и эффективность отделения конденсата.
Причина №2: в осушитель попадает жидкая вода
Адсорбционный осушитель предназначен прежде всего для удаления водяного пара, а не для постоянного приёма значительного количества жидкого конденсата.
Если сепаратор или дренаж перед осушителем работает неправильно, в колонну может поступать жидкая вода. Такая нагрузка значительно тяжелее нормальной паровой влаги и может быстро нарушить работу адсорбционного слоя.
Следует проверить состояние водоотделения после компрессора и доохладителя, работу автоматических дренажей, наличие конденсата в ресивере и предварительную фильтрацию.
Если проблема повторяется после замены адсорбента, именно попадание воды должно быть одной из первых проверяемых причин.
Причина №3: масло загрязняет адсорбент
Масло также способно отрицательно влиять на адсорбционный материал.
При использовании маслозаполненного компрессора в воздушном потоке могут присутствовать жидкое масло, аэрозоль и другие загрязнения. Если предварительная очистка недостаточна, они достигают адсорбционного слоя и ухудшают его рабочие свойства.
В такой ситуации простая регенерация может не восстановить исходную эффективность.
Перед адсорбционным осушителем необходимо обеспечить соответствующую фильтрацию. Для последовательной очистки могут применяться прецизионные фильтры сжатого воздуха.
Если содержание масла в системе неожиданно растёт, полезно отдельно проверить причины повышенного содержания масла в сжатом воздухе, а не ограничиваться заменой адсорбента.
Причина №4: осушитель перегружен по расходу
Даже полностью исправный осушитель не сможет стабильно обеспечивать заданную точку росы, если через него проходит больше воздуха, чем предусмотрено расчётом.
Это особенно заметно после расширения производства, подключения новых линий или изменения режима компрессорной станции.
Средний расход при этом может выглядеть приемлемо, но кратковременные пики способны превышать производительность оборудования.
В результате время контакта воздуха с адсорбентом уменьшается, а влаговая нагрузка каждой колонны растёт.
При повторяющейся высокой точке росы необходимо сравнить фактический поток с расчётным расходом осушителя в текущих условиях давления и температуры.
Подбор оборудования только по номинальной производительности без учёта реальных условий — одна из типичных ошибок. Эта тема подробнее рассмотрена в материале о распространённых ошибках при выборе адсорбционного осушителя.
Причина №5: слишком низкое или нестабильное давление
Рабочее давление влияет и на процесс осушки, и на регенерацию.
Для ряда промышленных адсорбционных осушителей номинальное давление составляет около 0,7 МПа, а типичный рабочий диапазон — примерно 0,6–1,0 МПа.
Если фактическое давление значительно ниже проектного или постоянно меняется, через оборудование проходит больший объём воздуха при той же нормализованной производительности, а условия регенерации также могут измениться.
Причиной низкого давления может быть не сам осушитель, а загрязнённый предфильтр, слишком узкий трубопровод, недостаточная производительность компрессора или крупная утечка в сети.
Причина №6: увеличился перепад давления
Рост ΔP часто является ранним признаком того, что система начинает работать ненормально.
Причиной могут быть загрязнённые фильтры, пыление адсорбента, слёживание материала, нарушение распределения потока или другие ограничения внутри оборудования.
Не стоит использовать один универсальный предельный перепад давления для всех осушителей. Допустимое значение определяется конструкцией конкретной модели и её рабочим расходом.
Если перепад постепенно растёт, полезно провести отдельную диагностику чрезмерного падения давления на адсорбционном осушителе.
Причина №7: адсорбент потерял эффективность
Адсорбент действительно является одним из главных элементов системы, но его следует проверять после оценки входных условий.
Со временем эффективность материала может уменьшаться из-за длительной эксплуатации, воздействия влаги, масла, загрязнений и механического износа.
Типичный признак — постепенное ухудшение точки росы при внешне нормальном цикле работы.
Однако преждевременная потеря эффективности часто говорит не просто о «старом адсорбенте», а о проблеме в системе.
Если новый материал быстро снова перестаёт обеспечивать требуемую точку росы, необходимо искать причину в подготовке воздуха, режиме регенерации или механике колонны.
Подробнее этот вопрос рассмотрен в материале о причинах снижения адсорбционной способности осушителя.
Причина №8: пыление адсорбента
Механическое разрушение гранул приводит к образованию мелкой пыли.
Она может увеличивать сопротивление слоя, загрязнять фильтры и попадать в клапаны или глушители.
На состояние адсорбента влияют качество самого материала, механические нагрузки и резкие изменения давления при переключении колонн.
В правильно спроектированных системах перед переключением может выполняться автоматическая репрессуризация и выравнивание давления между колоннами. Это уменьшает давление удара на адсорбент и помогает снизить механическое разрушение.
Если пыль уже регулярно обнаруживается после осушителя, необходимо не только заменить повреждённый материал, но и выяснить причину его разрушения. Подробно эта неисправность рассмотрена в руководстве о предотвращении выноса пыли адсорбента.
Причина №9: каналирование потока
Воздух должен проходить через адсорбционный слой достаточно равномерно.
Если внутри колонны формируются преимущественные каналы, часть воздуха проходит через материал с недостаточным контактом. При этом часть адсорбента используется неэффективно, а точка росы ухудшается даже при наличии достаточного количества материала.
Причинами могут быть неправильная засыпка, изменение структуры слоя, механическое разрушение гранул или особенности распределения воздушного потока.
Некоторые модульные конструкции специально используют схемы распределения воздуха, направленные на уменьшение зон неравномерного потока, каналирования и «туннелирования».
Если после замены адсорбента точка росы остаётся нестабильной, имеет смысл проверить не только качество материала, но и причины каналирования в адсорбционном осушителе.
Причина №10: регенерация не восстанавливает адсорбент полностью
Адсорбционная колонна может эффективно работать в следующем цикле только после полноценной регенерации.
Способ регенерации зависит от типа осушителя.
В безнагревной системе часть сухого продуктового воздуха используется для удаления влаги из второй колонны. Для некоторых моделей средний расход продувочного воздуха составляет примерно 8–14%.
В осушителях с нагреваемой продувкой расход сжатого воздуха может составлять примерно 4–8%, поскольку часть энергии для удаления влаги обеспечивает нагреватель.
В низкорасходных системах с воздуходувкой этот показатель может быть около 2–3%, а в отдельных безрасходных схемах регенерация практически не использует продуктовый сжатый воздух.
Поэтому нельзя применять одно универсальное значение продувочного расхода ко всем адсорбционным осушителям.
Для нагреваемого осушителя важен не только нагрев
У нагреваемой регенерации существует дополнительная особенность.
Удаление влаги при повышенной температуре — только одна часть полного восстановления адсорбента. После десорбции материал должен пройти предусмотренную стадию охлаждения.
Если нагреватель работает, но охлаждение завершается неправильно, следующая стадия адсорбции также может оказаться менее эффективной.
Поэтому при высокой точке росы необходимо анализировать весь цикл: нагрев, время десорбции, поток регенерационного газа, охлаждение и восстановление давления.
Причина №11: утечки через переключающие клапаны
В двухколонном осушителе клапанная система постоянно переключает потоки между рабочей и регенерируемой колоннами.
Износ седла, загрязнение уплотняющей поверхности или неполный ход пневмопривода могут создать внутреннюю утечку.
В результате часть рабочего сжатого воздуха постоянно теряется через регенерационную сторону, давление становится нестабильным, а регенерация нарушается.
Одновременно может возникнуть ощущение, что осушитель «слишком много продувает».
Если выпуск продолжается в стадии, когда по нормальной логике его быть не должно, следует сначала диагностировать клапаны и управление, а не увеличивать продувочный расход.
Причина №12: неправильное переключение колонн
Если колонны не переходят между адсорбцией, регенерацией и репрессуризацией в правильной последовательности, стабильная точка росы невозможна.
Причина может находиться в пневматическом приводе, электромагнитном клапане, управляющем сигнале, датчике или настройках контроллера.
Следует сравнить давление обеих колонн с фактической стадией цикла и проверить, выполняются ли команды в правильной последовательности.
Подробная диагностика вынесена в отдельный материал о ненормальном переключении адсорбционного осушителя.
Причина №13: засорён регенерационный выхлоп или глушитель
Глушитель выполняет важную функцию снижения шума при сбросе регенерационного воздуха.
Однако загрязнение пылью или другими частицами может увеличивать сопротивление на выпуске.
В результате регенерируемая колонна может не разгружаться до необходимых условий, что отрицательно влияет на десорбцию влаги.
При проверке необходимо учитывать, что сильный шум сам по себе не означает неисправность, а слабый выхлоп не всегда означает хорошую работу.
Правильным критерием остаются давление регенерируемой колонны, расход и соответствие текущей стадии заводскому алгоритму.
Причина №14: неисправен нагреватель или воздуходувка
В нагреваемых и вентиляторных системах появляются дополнительные точки отказа.
Если нагреватель не обеспечивает необходимую температуру, адсорбент не освобождается от накопленной влаги в полном объёме.
Если в системе с воздуходувкой нарушена её производительность, изменяется поток регенерационного воздуха.
В таких моделях полезно контролировать температуру нагрева, температуру регенерационного выхлопа, давление колонн и, если предусмотрено конструкцией, давление воздуходувки.
Причина №15: датчик точки росы показывает проблему, которой нет
Высокое показание точки росы не всегда означает фактическое ухудшение качества воздуха.
Перед серьёзным ремонтом необходимо проверить корректность измерения.
Проблема может находиться в самом датчике, пробоотборной линии, неправильной точке измерения или условиях отбора пробы.
Если показание резко изменилось без соответствующих изменений давления, температуры и поведения осушителя, полезно сначала подтвердить результат независимым измерением или проверить состояние анализатора.
Не стоит менять адсорбент только на основании одного подозрительного показания.
Как различить три сценария роста точки росы
Характер изменения часто помогает быстрее определить направление диагностики.
Если точка росы медленно ухудшается в течение месяцев, следует обратить внимание на состояние адсорбента, загрязнение маслом, постепенный рост ΔP и качество регенерации.
Если точка росы резко ухудшилась за короткое время, вероятнее внезапный унос воды, неисправность клапана, проблема с нагревом, изменение расхода или нарушение цикла.
Если точка росы ухудшается только при пиковой загрузке, необходимо проверить производительность осушителя, входную температуру, давление и фактический расход.
Такой анализ тренда часто полезнее, чем однократное измерение.
Почему простая замена адсорбента часто не решает проблему
Если причиной являются высокая входная температура, жидкая вода, масло, чрезмерный расход или неправильная регенерация, новый адсорбент снова будет работать в тех же неблагоприятных условиях.
Результат — повторное ухудшение через относительно короткое время и впечатление, что осушитель «постоянно ломается».
Правильная последовательность обратная: сначала подтверждаются условия эксплуатации и работа механики, затем оценивается состояние слоя.
Когда необходимо пересмотреть саму конфигурацию системы
Иногда проблема заключается не в техническом состоянии существующего оборудования, а в том, что требования производства изменились.
Например, вырос расход, появилась новая линия, изменилась требуемая точка росы или компрессорная станция стала работать при других параметрах.
В этом случае регулярный ремонт не устранит системный дефицит производительности.
Может потребоваться другой тип или размер оборудования. Доступные решения представлены в категории адсорбционных осушителей сжатого воздуха.
Профилактика повторяющихся отказов
Система обслуживания должна быть основана не только на календаре, но и на фактическом состоянии оборудования.
Полезно отслеживать входную температуру, давление, расход, точку росы, перепад давления, продолжительность циклов, состояние дренажей и поведение регенерационного выхлопа.
Особенно важны тренды. Постепенное увеличение ΔP, удлинение восстановления давления или медленный рост точки росы позволяют обнаружить проблему ещё до аварийной остановки.
При этом интервалы обслуживания клапанов, фильтров, нагревателей и других компонентов должны определяться требованиями конкретного оборудования и условиями площадки, а не одним универсальным сроком для всех систем.
Заключение
Повышенная точка росы и повторяющиеся остановки адсорбционного осушителя редко объясняются одной причиной.
Проблема может начинаться ещё до оборудования: с высокой температуры, нестабильного давления, жидкой воды, масла или превышения расчётного расхода. Она может находиться внутри осушителя — в адсорбенте, клапанах, распределении потока или системе регенерации. Наконец, причиной может оказаться неправильное измерение точки росы или изменившийся производственный профиль.
Поэтому наиболее эффективная диагностика идёт от системы к самому осушителю: сначала проверяются входные условия и нагрузка, затем фильтрация и дренажи, после этого регенерация и клапаны, и только затем состояние адсорбента.
Такой подход позволяет устранять не симптом, а первопричину — стабилизировать точку росы, уменьшить непредвиденные простои и избежать повторной замены исправных компонентов.