Лазерная резка является одним из ключевых процессов современной металлообработки, позволяя получать точные детали с высокой скоростью и стабильным качеством кромки. При обработке нержавеющей стали, алюминия и ряда других материалов важную роль играет вспомогательный газ, который удаляет расплавленный металл из зоны реза и влияет на состояние поверхности.
Азот широко применяется в качестве защитного вспомогательного газа благодаря низкой химической активности при обычных условиях процесса. Он помогает ограничить контакт нагретого металла с кислородом и уменьшить образование оксидного слоя на кромке.
Для предприятий с постоянным потреблением газа локальная генерация азота позволяет получать N₂ непосредственно из подготовленного сжатого воздуха. Такой подход снижает зависимость от регулярных поставок баллонов или жидкого азота и дает возможность контролировать чистоту, расход и стабильность газоснабжения непосредственно на производственной площадке.

Почему азот используется при лазерной резке
При лазерной резке вспомогательный газ выполняет несколько функций: вытесняет расплавленный материал из зоны обработки, влияет на состояние кромки и помогает контролировать взаимодействие металла с окружающей атмосферой.
В отличие от кислорода, который может активно участвовать в реакции окисления, азот используется там, где требуется ограничить образование оксидов на поверхности реза.
При правильно подобранных параметрах применение азота может обеспечивать более чистую кромку, уменьшать изменение цвета поверхности и снижать потребность в последующей очистке или финишной обработке.
Фактический результат зависит не только от газа. Необходимо учитывать тип и толщину материала, мощность лазера, диаметр сопла, скорость резки, давление и расход азота, а также настройки станка.
Комплексные решения для таких производств представлены в разделе металлообработки и лазерной резки.
Что представляет собой система генерации азота для лазерной резки
Система локальной генерации — это не только азотный генератор. Это комплекс оборудования, который производит, подготавливает, накапливает и подает газ к лазерному станку.
Типовая технологическая цепочка может выглядеть следующим образом:
воздушный компрессор → ресивер сжатого воздуха → осушка → фильтрация → буферная емкость → PSA-генератор → азотный ресивер → при необходимости повышение давления → лазерный станок.
Каждый компонент должен быть согласован с остальными по производительности и рабочему давлению.
Если компрессор не обеспечивает необходимое количество воздуха, генератор не сможет выдавать расчетный расход азота. Если подготовка воздуха недостаточна, это может повлиять на стабильность работы адсорбента. Если оборудование повышения давления не соответствует пиковому расходу лазера, необходимое давление в точке потребления также не будет поддерживаться.
Как работает PSA-генератор азота
Для локального промышленного производства азота может использоваться технология PSA — адсорбция при переменном давлении.
PSA-генератор включает две адсорбционные колонны, заполненные углеродным молекулярным ситом — CMS.
Подготовленный сжатый воздух поступает в первую колонну. Кислород преимущественно адсорбируется CMS, а азот проходит через адсорбционный слой и направляется на выход.
В это же время вторая колонна проходит регенерацию. После завершения рабочего цикла система автоматически переключает их функции.
Такое чередование позволяет непрерывно получать азот заданной чистоты. Современная система может также выполнять автоматический запуск и остановку, контролировать переключение клапанов с помощью PLC, измерять чистоту и расход азота в реальном времени, отображать рабочее давление и формировать сигнализацию при отклонении параметров.
Подробнее принцип технологии рассмотрен в материале о PSA-генерации азота.
Какая чистота азота нужна для лазерной резки
Чистота — один из наиболее важных параметров, но максимальное значение не следует выбирать автоматически.
Промышленные PSA-системы могут обеспечивать азот в диапазоне от 95% до 99,999%. Доступны конфигурации 99,0%, 99,5%, 99,9%, 99,99% и 99,999%.
Для процессов, предъявляющих повышенные требования к остаточному содержанию кислорода, может рассматриваться, например, PSA-генератор азота 99,99%.
Необходимый уровень чистоты следует определять по реальному результату резки. Он зависит от материала, его толщины, требований к цвету и состоянию кромки, параметров лазерного оборудования и допустимого уровня окисления.
Важно учитывать и экономику: повышение чистоты обычно изменяет производительность PSA-системы и потребность в сжатом воздухе. Поэтому более высокая чистота не всегда означает более эффективное решение.
Расход азота и пиковая нагрузка
Для лазерной резки недостаточно определить только требуемую чистоту. Генератор должен обеспечивать необходимый объем газа в наиболее интенсивном режиме работы.
При расчете следует учитывать количество лазерных станков, возможность их одновременной работы, диаметры сопел, материалы и толщину листа, продолжительность смен и режим загрузки производства.
Особенно важно различать среднее и максимальное потребление.
Если генератор рассчитан только на средний расход, при одновременной работе нескольких станков или переходе на более требовательный режим может возникнуть дефицит газа.
Азотный ресивер помогает сглаживать кратковременные пики, но не может компенсировать систематически недостаточную производительность генератора.
Давление азота для лазерной резки
Лазерные станки могут предъявлять более высокие требования к давлению вспомогательного газа, чем обеспечивает непосредственно PSA-генератор.
Поэтому в системе необходимо отдельно рассматривать:
давление производства азота → давление хранения → давление после повышения → давление непосредственно на входе лазерного станка.
При необходимости между азотным ресивером и потребителем устанавливается оборудование для повышения давления.
Точное требование следует брать из технической документации конкретного лазерного станка. Также необходимо учитывать потери давления в трубопроводах, клапанах, фильтрах и соединениях.
Поэтому нельзя выбирать систему только по максимальному давлению отдельного компонента — важен требуемый расход газа при этом давлении.
Подготовка сжатого воздуха
PSA-система получает азот из сжатого воздуха, поэтому качество исходного воздуха непосредственно влияет на работу генератора.
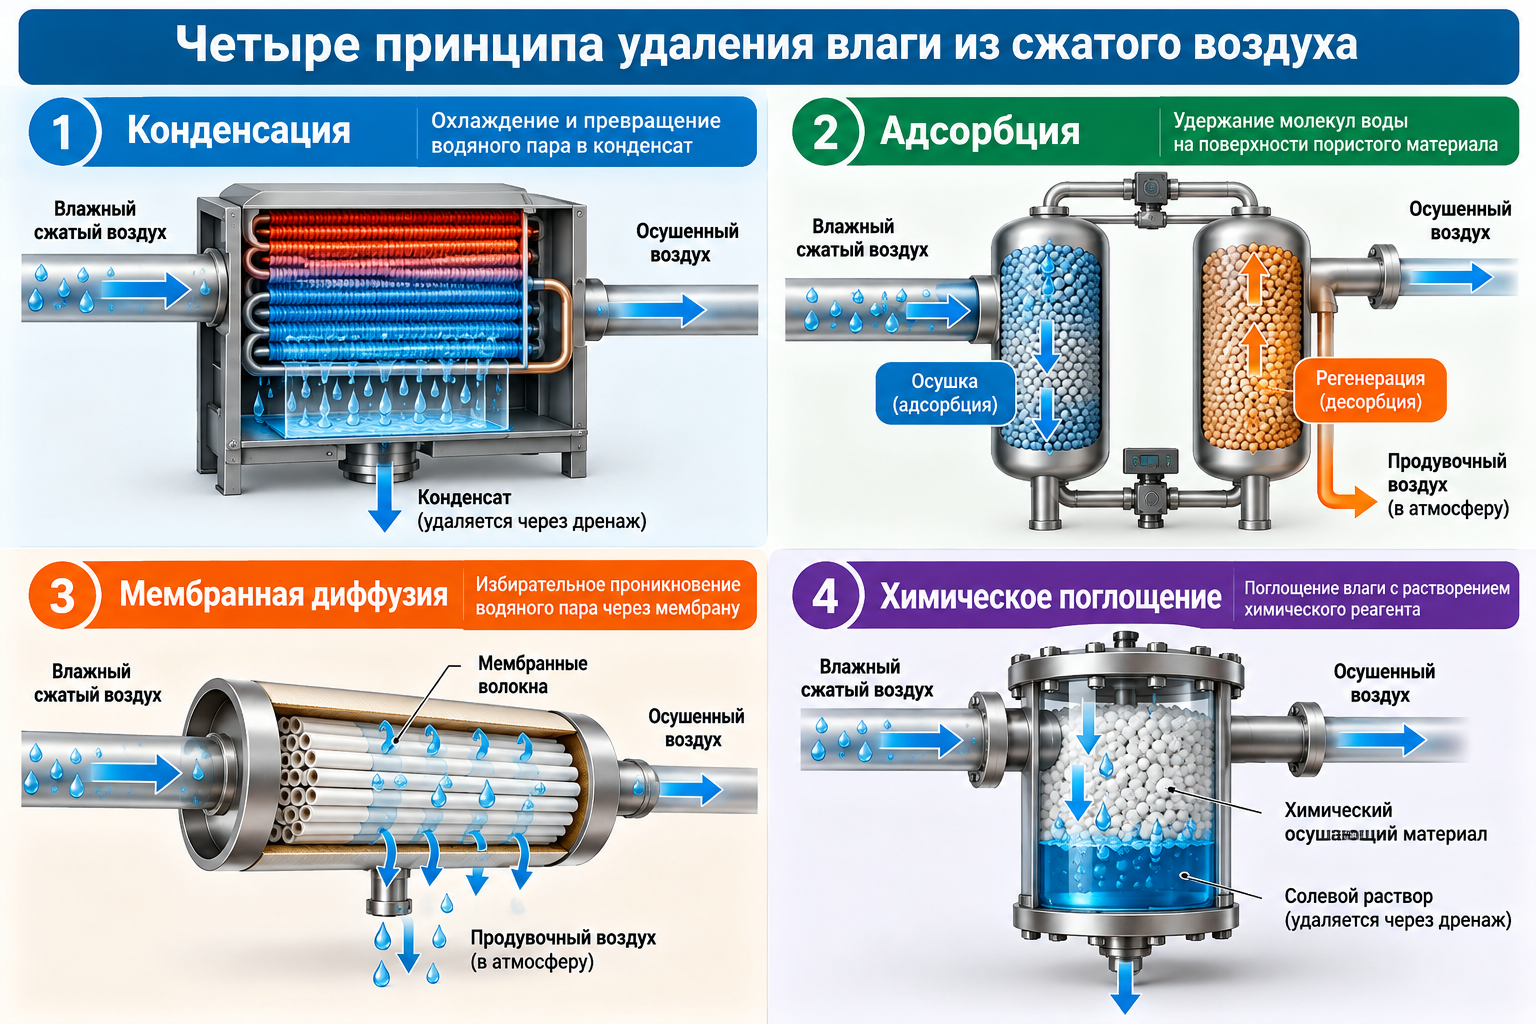
После компрессора в воздухе могут присутствовать влага, масло и твердые частицы. Перед поступлением в адсорбционные колонны эти загрязнения необходимо соответствующим образом удалить.
Для очистки могут использоваться прецизионные фильтры сжатого воздуха, а для контроля влаги — подходящая система осушки.
Правильная подготовка воздуха помогает поддерживать стабильность работы CMS и снижать вероятность ухудшения характеристик генератора.
Почему осушитель является частью азотной системы
Осушитель нельзя рассматривать как второстепенный компонент.
Его производительность должна соответствовать расходу воздуха, который потребляет PSA-генератор, а допустимое падение давления — учитываться при расчете всей установки.
При проектировании лазерных систем могут использоваться специализированные решения по подготовке воздуха, включая комбинированный осушитель для лазерной резки.
Выбор конкретной технологии осушки зависит от расхода, входной температуры воздуха, рабочего давления, требуемой точки росы и условий эксплуатации.
Контроль чистоты и качества газа
Для стабильной лазерной резки важно не просто получить требуемую чистоту при пуске установки, а поддерживать ее в процессе производства.
PSA-система может непрерывно контролировать чистоту и расход азота.
При снижении чистоты ниже установленного значения автоматика может сформировать сигнал тревоги. Если отклонение сохраняется, система может выполнить защитное действие, чтобы не продолжать работу в ненормальном режиме.
Такой контроль особенно важен для производств, где изменение содержания кислорода быстро отражается на качестве кромки.
Как подобрать генератор азота для лазерного производства
При выборе необходимо рассматривать сразу несколько взаимосвязанных характеристик: требуемую чистоту, максимальный расход, давление в точке потребления, возможности компрессорной станции, качество подготовки воздуха, объем буферных емкостей и перспективу увеличения количества лазерных станков.
Также следует проверить, при какой чистоте указана производительность генератора. Сравнивать две модели только по значению м³/ч некорректно, если эти значения относятся к разным уровням чистоты.
Для более детального расчета полезно использовать руководство по выбору PSA-генератора азота.
Локальная генерация и поставной азот
Баллонный или жидкий азот может оставаться удобным вариантом для предприятий с небольшим или нерегулярным потреблением.
При интенсивной работе лазерного оборудования локальная генерация становится более привлекательной, поскольку уменьшает зависимость от доставки и позволяет производить газ по фактической потребности.
При экономическом сравнении следует учитывать не только цену поставляемого азота, но и стоимость электроэнергии, расход сжатого воздуха, обслуживание генератора, оборудование повышения давления, резервные емкости, загрузку лазерных станков и годовое потребление газа.
Поэтому срок окупаемости необходимо рассчитывать индивидуально. Более подробно этот вопрос рассматривается в материале о стоимости генератора азота и оценке окупаемости.
Преимущества локальной генерации для лазерного производства
При правильно рассчитанной конфигурации собственная система может обеспечить предприятию стабильный источник азота непосредственно на производственной площадке.
Основные преимущества связаны с уменьшением зависимости от внешнего газоснабжения, контролем чистоты и расхода, возможностью адаптировать систему под фактическую нагрузку и более предсказуемой организацией газоснабжения.
При этом локальная генерация не устраняет необходимость технического обслуживания. Компрессор, осушитель, фильтры, PSA-блок, анализатор, ресиверы и оборудование повышения давления должны регулярно проверяться в соответствии с требованиями эксплуатации.
Дополнительный обзор решений для этой области представлен в материале об азотных генераторах для лазерных систем.
Почему систему необходимо проектировать как единый комплекс
Для лазерной резки особенно важно избегать подхода, при котором генератор выбирается отдельно от остальной инфраструктуры.
Даже генератор с подходящей паспортной чистотой не обеспечит стабильный результат, если компрессор не имеет достаточного резерва, осушитель создает чрезмерное падение давления, фильтрация не соответствует требованиям, ресивер слишком мал или система повышения давления не справляется с пиковым потреблением.
Правильнее рассматривать всю цепочку:
компрессор → ресивер воздуха → осушка → фильтрация → PSA-генерация → накопление азота → повышение давления → распределение → лазерный станок.
Именно согласование производительности и давления на каждом этапе определяет фактическую стабильность процесса.
Заключение
Генерация азота для лазерной резки позволяет производить вспомогательный газ непосредственно на предприятии и уменьшать зависимость от регулярных внешних поставок.
PSA-технология позволяет получать азот различной чистоты вплоть до 99,999%, однако для эффективной системы недостаточно просто выбрать максимально высокий процент N₂.
Необходимо одновременно учитывать расход газа, требуемое давление на лазерном станке, возможности компрессора, качество осушки и фильтрации, объем буферных емкостей и характеристики оборудования повышения давления.
При комплексном расчете локальная генерация становится надежным источником азота для предприятий, которым требуется стабильная подача газа для высокоточной лазерной резки.