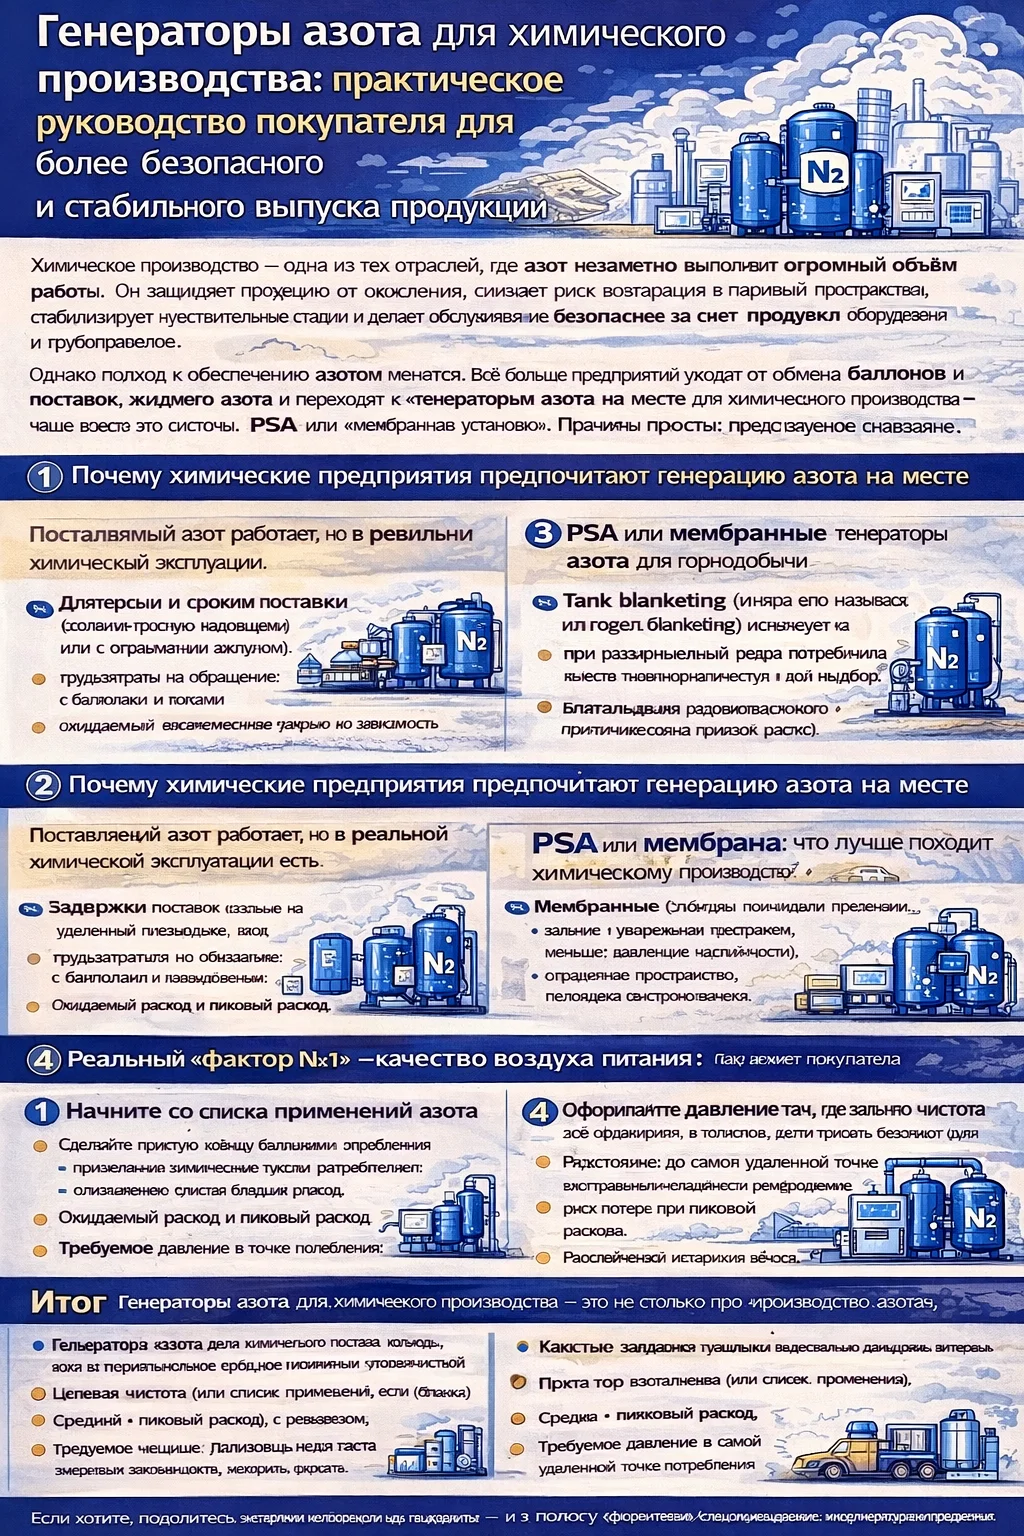
В химическом производстве азот является важной технологической средой. Его используют для инертирования, создания защитной газовой подушки в резервуарах, продувки трубопроводов и аппаратов, а также в отдельных операциях перемещения продукта под давлением.
Для предприятий с постоянным или значительным потреблением переход от баллонов и внешних поставок к локальной генерации может уменьшить зависимость от логистики и дать более прямой контроль над чистотой, расходом и доступностью газа.
Однако выбор генератора азота — это не покупка отдельного оборудования по показателю м³/ч. Для химического предприятия необходимо одновременно учитывать профиль потребления, допустимое содержание кислорода, давление, качество сжатого воздуха, пиковые нагрузки, резервирование и требования конкретного технологического процесса.
Отраслевые решения для подобных объектов представлены в разделе нефтехимии и химической переработки.
Почему азот является важной частью химической инфраструктуры
При обычных производственных условиях азот отличается низкой химической активностью и не поддерживает горение. Благодаря этому его используют там, где необходимо уменьшить содержание кислорода или ограничить контакт продукта с атмосферным воздухом.
При этом сам азот не является универсальной гарантией пожарной или взрывной безопасности. Допустимое содержание кислорода и необходимая схема инертирования должны определяться для конкретного вещества, оборудования и технологического режима.
Для закупщика это означает, что спецификацию генератора следует начинать не с вопроса «какая чистота максимальная?», а с вопроса «какие задачи должен обеспечивать азот и при каких условиях?».
Инертирование и вытеснение кислорода
Инертирование применяется в резервуарах, реакторах, технологических аппаратах и других ограниченных объёмах, где необходимо снизить концентрацию кислорода до установленного уровня.
Азот может использоваться перед запуском оборудования, при смене продукта, во время отдельных производственных операций или при подготовке к техническому обслуживанию.
Требуемое количество N₂ зависит от объёма аппарата, исходной концентрации кислорода, требуемого конечного значения и выбранной процедуры вытеснения.
Поэтому две установки одинакового объёма могут предъявлять совершенно разные требования к производительности генератора.
Азотная подушка в резервуарах
При хранении растворителей, масел, смол, мономеров и других чувствительных продуктов азот может подаваться в свободное пространство резервуара.
Такой режим помогает ограничивать поступление атмосферного воздуха и уменьшать контакт продукта с кислородом и влагой.
При расчёте системы blanketing необходимо учитывать не только постоянный небольшой расход газа, но и изменения уровня жидкости, операции наполнения и опорожнения, температурные колебания и требуемое давление в газовом пространстве.
Именно поэтому стабильное поддержание газовой подушки и интенсивная продувка — это два разных режима потребления, которые нельзя объединять одним средним значением.
Продувка трубопроводов, реакторов и технологических аппаратов
Для многих химических предприятий именно продувка создаёт самые высокие кратковременные нагрузки на азотную систему.
Азот может применяться для вытеснения воздуха перед вводом технологического газа, удаления остаточных паров после остановки или подготовки оборудования к обслуживанию.
В batch-производстве такие операции могут выполняться несколько раз за смену, поэтому при подборе оборудования важно знать не только средний расход, но и объём каждой продувки, необходимое время её завершения и возможность одновременного проведения нескольких операций.
Передача продукта под давлением
В отдельных технологических схемах азот используется для создания газового давления при перемещении жидкостей между ёмкостями или для поддержки определённых операций фильтрации.
Возможность такого применения зависит от характеристик продукта, рабочего давления и конструкции технологического оборудования.
В этих случаях особенно важно определять давление именно в точке потребления, а не ориентироваться исключительно на давление на выходе генератора.
Почему предприятия переходят на локальную генерацию азота
Баллоны или поставной азот могут оставаться рациональным вариантом при небольшом и нерегулярном потреблении.
Если же предприятие постоянно использует значительные объёмы N₂, собственная система позволяет производить газ непосредственно на площадке и уменьшать зависимость от графика поставок.
Экономика при этом определяется не только ценой внешнего азота. Необходимо учитывать электроэнергию, расход сжатого воздуха, обслуживание, существующую компрессорную инфраструктуру, резервирование и фактическую загрузку установки.
Для предварительной оценки инвестиций полезно отдельно изучить стоимость генератора азота и факторы окупаемости.
PSA-генератор как основа локальной системы
Для промышленного производства азота может использоваться технология PSA — адсорбция при переменном давлении.
PSA-генератор состоит из двух колонн, заполненных углеродным молекулярным ситом — CMS. Подготовленный сжатый воздух подаётся в одну колонну, где кислород преимущественно адсорбируется, а азот проходит через адсорбционный слой.
Параллельно вторая колонна проходит регенерацию. Затем колонны автоматически меняются функциями.
Попеременная работа позволяет поддерживать непрерывное производство азота заданной чистоты. Принцип технологии подробно рассмотрен в материале о PSA-генерации азота.
Какую чистоту действительно нужно покупать
Одна из наиболее частых ошибок при закупке — выбирать максимально возможную чистоту «на всякий случай».
PSA-системы могут обеспечивать азот в диапазоне примерно от 95% до 99,999%, включая типовые уровни 99,0%, 99,5%, 99,9%, 99,99% и 99,999%.
Но более высокая чистота не всегда означает более правильный выбор.
В химическом производстве следует исходить из допустимого остаточного содержания кислорода для конкретной операции. Газ для защитной подушки в резервуаре может иметь одни требования, а азот для чувствительной технологической стадии — другие.
При повышении чистоты меняется производительность генератора и расход сжатого воздуха. Поэтому покупать максимальный процент N₂ для всей сети зачастую экономически нецелесообразно.
Подробно взаимосвязь чистоты, производительности и рабочих параметров рассмотрена в статье о характеристиках генераторов азота.
Главный фактор надёжности — качество входного воздуха
PSA-генератор работает на сжатом воздухе, поэтому его нельзя рассматривать отдельно от компрессорной станции и системы подготовки.
После компрессора воздушный поток может содержать воду, масло и твёрдые частицы. Если эти загрязнения поступают в адсорбционные колонны, они способны отрицательно влиять на CMS и стабильность работы установки.
Перед генератором должны быть предусмотрены соответствующие ступени осушки и фильтрации. Для удаления частиц и остаточного масла могут использоваться прецизионные фильтры сжатого воздуха.
Для промышленной PSA-системы типовыми рабочими параметрами могут быть входное давление 0,5–0,8 МПа и температура входящего воздуха не более 40°C. Точка росы готового азота может составлять ≤−40°C.
Фактическая конфигурация подготовки воздуха должна соответствовать требованиям выбранного генератора и условиям конкретной площадки.
Средний расход не равен требуемой производительности
При выборе оборудования необходимо построить реальный профиль потребления.
Если защитная газовая подушка расходует относительно небольшой объём N₂ постоянно, а продувка реактора требует большого количества газа в течение короткого времени, расчет только по среднему часовому потреблению приведёт к неправильному результату.
Следует отдельно определить:
- постоянное потребление;
- кратковременные пики;
- продолжительность каждого пика;
- количество одновременно работающих потребителей;
- предполагаемое увеличение нагрузки в будущем.
После этого можно решить, должен ли сам генератор покрывать максимальный расход или часть пиков будет компенсироваться азотным ресивером.
Зачем нужен азотный ресивер
Буферная ёмкость позволяет накапливать готовый газ и сглаживать кратковременные колебания потребления.
Это особенно полезно на химических предприятиях, где продувки происходят периодически, а основная нагрузка значительно ниже.
Однако ресивер не является способом исправить систематически недостаточную производительность генератора. Если предприятие постоянно потребляет больше азота, чем система способна производить, увеличение объёма ёмкости лишь отсрочит падение давления.
Размер буфера должен определяться по величине пикового расхода, его длительности и скорости восстановления запаса.
Проверяйте давление у конечного потребителя
Вторая распространённая ошибка — выбирать установку по номинальному давлению генератора и не учитывать распределительную сеть.
Давление снижается на фильтрах, регулирующей арматуре, длинных трубопроводах, соединениях и при росте расхода.
Поэтому в спецификации необходимо указывать давление в наиболее удалённой или наиболее требовательной точке потребления.
Если отдельной технологической линии требуется существенно более высокое давление, рациональнее может быть использование отдельного бустера, а не повышение давления всей азотной сети.
Когда нужна дополнительная очистка
Некоторые процессы могут предъявлять значительно более строгие требования к остаточному кислороду, чем основная заводская сеть.
В такой ситуации необязательно проектировать всю систему на максимальную чистоту.
Может рассматриваться базовая генерация азота для большинства потребителей и отдельная ступень дополнительной очистки для ограниченной критической нагрузки.
Например, отдельная система глубокой доочистки может повышать азот примерно с 99,9% до ≥99,999%. Такое решение должно рассматриваться как самостоятельная технологическая ступень, а не как стандартная характеристика любого PSA-генератора.
Автоматизация и мониторинг
Для химического предприятия контроль фактического качества азота часто не менее важен, чем паспортная чистота генератора.
PSA-система может непрерывно измерять чистоту и расход газа. PLC управляет переключением колонн и пневматических клапанов, а цифровой интерфейс отображает давление, расход, чистоту и состояние оборудования.
При снижении чистоты ниже заданного уровня возможна сигнализация, а при сохранении отклонения — защитное действие системы.
Для критических процессов требования к сигнализации, блокировкам и интеграции с общей системой управления предприятия должны определяться проектом объекта.
Планирование надёжности и резервирования
Покупателю необходимо заранее задать простой вопрос: что произойдёт, если генератор остановится на несколько часов?
Если ответ — только перенос второстепенной операции, возможно, сложное резервирование не требуется.
Если остановка приведёт к прекращению ключевого процесса или невозможности безопасно выполнить необходимую технологическую операцию, следует рассмотреть резервную схему.
Это может быть дополнительный генератор, запас газа в ресивере или внешний резервный источник. Конкретное решение зависит от допустимого времени простоя и критичности азотоснабжения.
Что включить в техническое задание на закупку
Хорошее техническое задание должно описывать не только генератор, но и фактические условия его работы. Покупателю следует указать применения азота, требуемую чистоту для каждой точки, средний и пиковый расход, длительность пиков, давление у потребителей, характеристики существующего сжатого воздуха, требуемую точку росы, режим работы, доступное пространство, требования к автоматизации и необходимый уровень резервирования.
Если параметры ещё не определены, полезно сначала использовать руководство по выбору PSA-генератора, а уже затем формировать окончательный запрос поставщику.
Типичные ошибки при покупке
Покупка по максимальной чистоте. Она может увеличить расход сжатого воздуха и стоимость системы без реальной технологической пользы.
Расчёт только по среднему потреблению. Кратковременные продувки способны определять фактическую необходимую производительность.
Игнорирование системы подготовки воздуха. Даже правильно выбранный PSA-блок зависит от качества воздуха после компрессора.
Отсутствие расчёта падения давления. Генератор может выдавать необходимый расход, но удалённый потребитель всё равно получит недостаточное давление.
Отсутствие резервной стратегии. Для критической азотной нагрузки необходимо заранее определить действия при остановке оборудования.
Как должна выглядеть полноценная система
Для химического предприятия правильнее рассматривать не отдельный генератор, а всю технологическую цепочку:
компрессор → воздушный ресивер → осушка → фильтрация → буфер сжатого воздуха → PSA-генератор → азотный ресивер → анализатор качества → распределительная сеть → технологические потребители.
Именно согласование всех элементов определяет фактическую производительность и стабильность газоснабжения.
Различные конфигурации PSA-оборудования представлены в категории генераторов азота.
Часто задаваемые вопросы
Безопасны ли генераторы азота для химического производства?
При правильном проектировании, установке и эксплуатации PSA-система может быть надёжной частью заводской инфраструктуры. При этом азот способен вытеснять кислород из помещений, поэтому необходимо учитывать вентиляцию, контроль атмосферы и действующие правила безопасности предприятия.
Какую чистоту выбрать для химического производства?
Единого универсального значения нет. Чистота определяется требуемым остаточным содержанием кислорода для конкретной операции. Максимальная чистота не всегда является самым эффективным вариантом.
Нужен ли азотный ресивер?
При переменном расходе и интенсивных кратковременных продувках буферная ёмкость часто полезна. Она помогает сглаживать пики, однако должна рассчитываться вместе с производительностью генератора.
Что сильнее всего влияет на стабильность PSA-генератора?
Ключевыми факторами являются качество входящего сжатого воздуха, правильная производительность компрессора, соответствие генератора требуемой чистоте и корректный расчёт пикового потребления.
Как оценить генераторы от разных поставщиков?
Сравнивайте производительность при одинаковой чистоте и одинаковых исходных условиях. Дополнительно проверяйте потребление сжатого воздуха, диапазон входного давления, требования к качеству воздуха, систему анализа чистоты, автоматику, обслуживание и состав всей поставки.
Заключение
Покупка генератора азота для химического производства должна начинаться не с выбора модели, а с анализа самого процесса.
Необходимо определить, где используется азот, какая чистота действительно нужна, сколько газа потребляется в обычном режиме и во время продувок, какое давление требуется у наиболее удалённых потребителей и насколько критичен перерыв в подаче.
PSA-система способна производить азот с чистотой примерно от 95% до 99,999%, но фактическая эффективность решения зависит от всей инфраструктуры — компрессора, осушки, фильтрации, буферных ёмкостей, мониторинга и распределительной сети.
Если эти элементы рассчитаны как единая система, локальная генерация азота может обеспечить химическому предприятию более контролируемое и предсказуемое газоснабжение, уменьшить зависимость от внешней логистики и поддерживать стабильность производственных процессов.